工业视觉质量检验

AI工业质检
把缺陷发现提前到生产现场

面向机加工、冲压与紧固件工厂,以视觉识别连接在线报警、自动分选和批次追溯,减少人工全检、连续报废与客户退货。
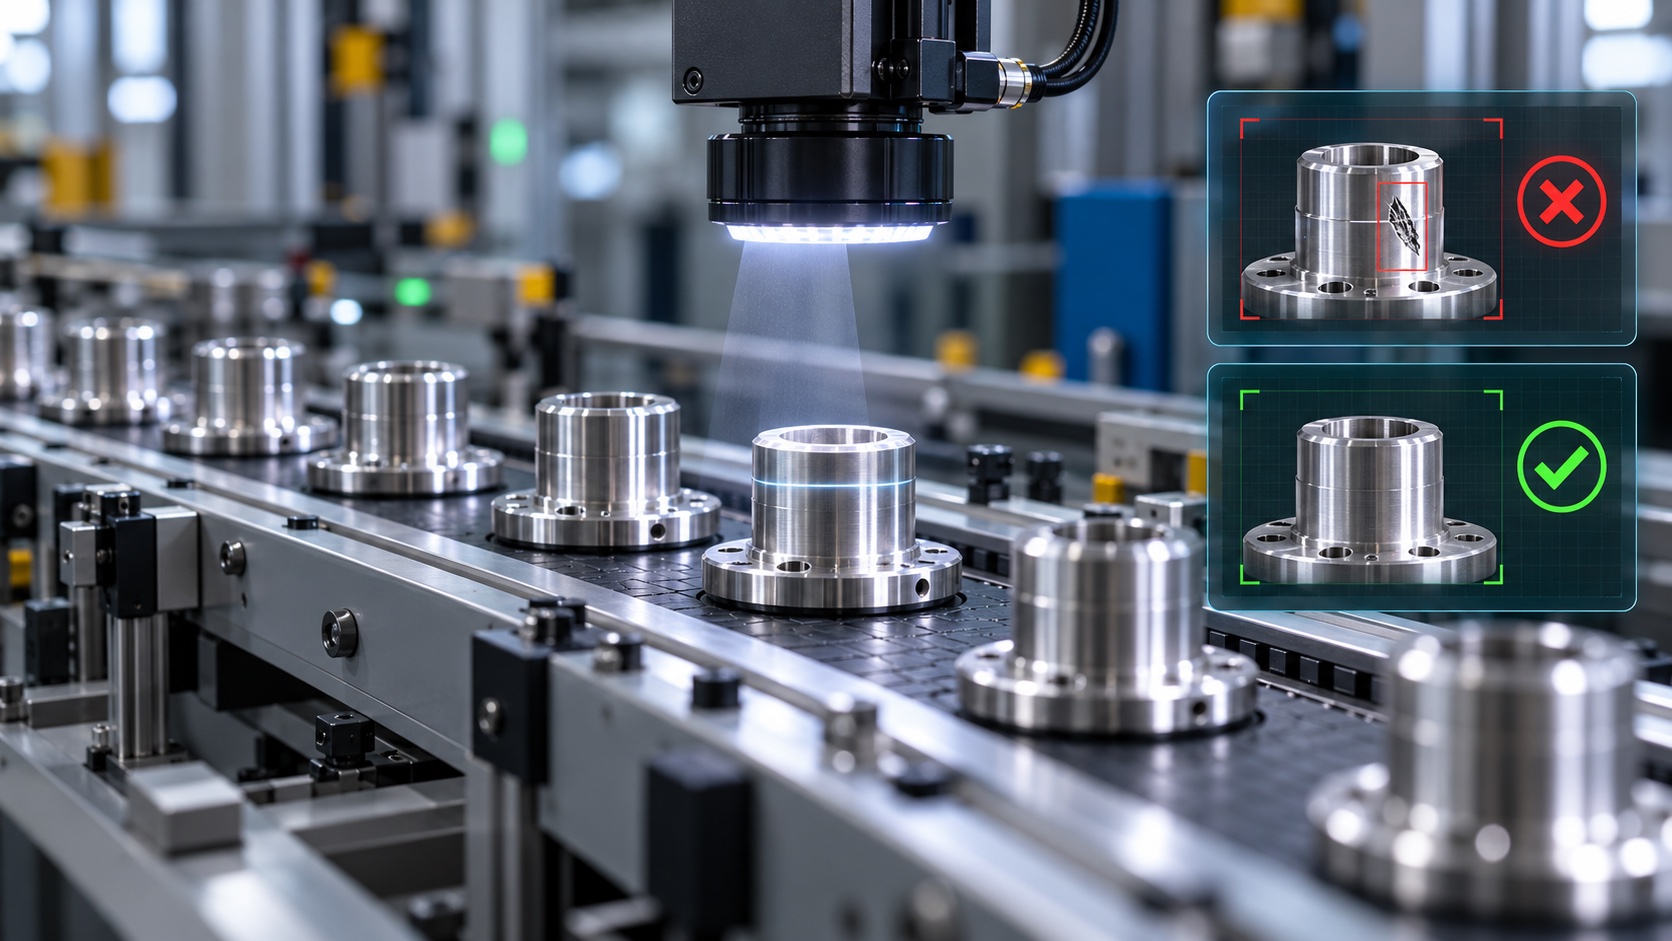
外观与工序缺陷在线自动分选批次质量追溯
工业视觉相机在线检测机械零部件
AI工业视觉质检中心LIVE
DEFECT / SCRATCH96.8%
检测节拍 0.42s质检通过率 97.4%批次追溯 READY

检测边界

图纸符合性,需要视觉与量仪协同

检测需同时回答尺寸是否符合图纸,以及外观和工序是否存在缺陷。AI视觉擅长外观、缺失、混料与明显形态异常;精密尺寸、强度和内部缺陷仍需专用测量手段。

AI VISION

视觉适合检测

  • 漏加工、缺孔、缺口与方向错误
  • 毛刺、划伤、压痕、裂纹和表面异常
  • 混型号、混规格、缺失与叠料
  • 连续缺陷趋势与异常位置
METROLOGY

需要专用量测

  • 高精度孔径、外径、长度和孔距
  • 紧固件强度、硬度与螺纹配合性能
  • 材料内部裂纹及不可见缺陷
  • 需出具计量结果的关键尺寸

三类工厂场景

围绕不同节拍与产品形态配置检测方案

从关键工序后的在线识别,到高速连续生产的异常拦截,再到大批量逐颗分选。

01 / MACHINING

机加工工厂

重点识别漏加工、加工缺陷与刀具异常,避免问题累积到后续工序。

漏加工、错加工漏孔、漏攻牙、漏倒角、漏开槽及方向错误
毛刺与表面损伤孔口毛刺、划伤、碰伤、崩边与明显刀纹
混料与混型号孔位、槽位、长度或标识不同的近似产品
关键尺寸协同视觉预筛结合量仪确认孔径、外径与孔距
连续出现毛刺或表面异常时,立即提示检查刀具、夹具和加工状态。
02 / STAMPING

冲压工厂

重点应对高速连续生产异常,尽早报警并防止缺陷持续扩大。

缺孔与轮廓异常漏冲孔、冲孔不完整、缺口和边缘缺损
裂纹、破损与变形拉伸裂纹、撕裂、翘曲和折弯方向错误
压伤与异物压痕废料或碎屑进入模具造成的重复表面损伤
缺失、叠料与方向输送和转序中的缺件、重叠及方向错误
最初几件在同一位置出现压痕时即报警,避免整批连续报废。
03 / FASTENERS

紧固件工厂

重点实现大批量全检、自动分选和批次记录,降低整箱退货风险。

头部与槽型缺陷开裂、缺料、偏头、变形、槽型堵塞与偏心
可见螺纹缺陷明显缺牙、烂牙、磕伤及局部异常
尺寸形状分选长度、头径、杆径、弯曲和混规格识别
表面处理外观明显漏镀、锈斑、色差和表面损伤
逐颗检测少量混入的短规格产品,并保留完整批次记录。

完整交付系统

算法只是其中一部分

可靠交付需要把上料、成像、判断、报警或分选与质量记录作为一套系统验证。

01

上料或输送

稳定定位、控制间距并匹配生产节拍。

→
02

光源与相机

稳定拍清关键表面、轮廓与缺陷区域。

→
03

检测软件

定位产品、识别缺陷并输出判定结果。

→
04

报警或分选

准确拦截对应不良件并支持暂停检查。

→
05

质量记录

保存批次、时间、设备、位置及缺陷图片。

采购关注点

工厂真正关心的六件事

验收标准必须从真实良品与不良品出发,明确检测边界、漏检风险与运行条件。

01

到底能检出哪些缺陷?

用真实样品验证,明确可检测范围、最小缺陷和不可检测边界。

02

会不会把不良品放过去?

重点验证客户不可接受缺陷的漏检率和连续运行表现。

03

会不会把大量良品判废?

控制误判并设置可疑品复检,避免增加报废和人工。

04

速度跟不跟得上?

把上料、拍照、判断、剔除作为完整节拍进行验证。

05

换产品麻不麻烦?

明确换型号的调整内容、操作角色与所需时间。

06

出了问题能不能追溯?

保存批次、时间、设备、缺陷位置和对应原始图片。

优先切入场景

从边界清楚、价值可量化的项目开始

优先寻找单一产品系列、稳定批量生产、缺陷肉眼可见且目前依赖人工全检的工厂。

机加工件

漏孔、漏工序、混型号

缺陷定义容易说清,便于共同制定样品与验收标准。

冲压件

缺孔、缺口、明显压痕

突出提前报警,量化减少连续报废带来的直接价值。

紧固件

混规格、头部与槽型异常

适合大批量自动分选,但需先识别现有设备尚未解决的问题。

项目判断关键:客户能拿出真实不良样品,并说清问题造成的损失和当前检查方式。

工业视觉质检咨询

从真实样品开始,验证一个可落地场景

共同明确缺陷定义、生产节拍、漏检与误判目标,形成可验收的视觉检测方案。

预约样品评估 →